Zváračka je elektrický spotrebič, ktorý pracuje v prachu, vlhku a vedľa kovových konštrukcií. Preto pre ňu existuje samostatná norma STN EN 60974-4 – Kontroly a skúšanie počas prevádzky. A ak dielňa vyrába podľa EN 1090, pribúda druhá otázka: ukazuje zdroj na displeji naozaj to, čo je napísané vo WPS? Na to odpovedá kalibrácia alebo validácia. V článku nájdete, čo sa pri revízii meria, aké sú medzné hodnoty, ako často kontrolu robiť a kedy od vás audítor bude chcieť aj kalibračný protokol.
Revízia, kalibrácia, validácia: tri rôzne veci
V dielňach sa tieto pojmy často zamieňajú, audítor ich však rozlišuje presne:
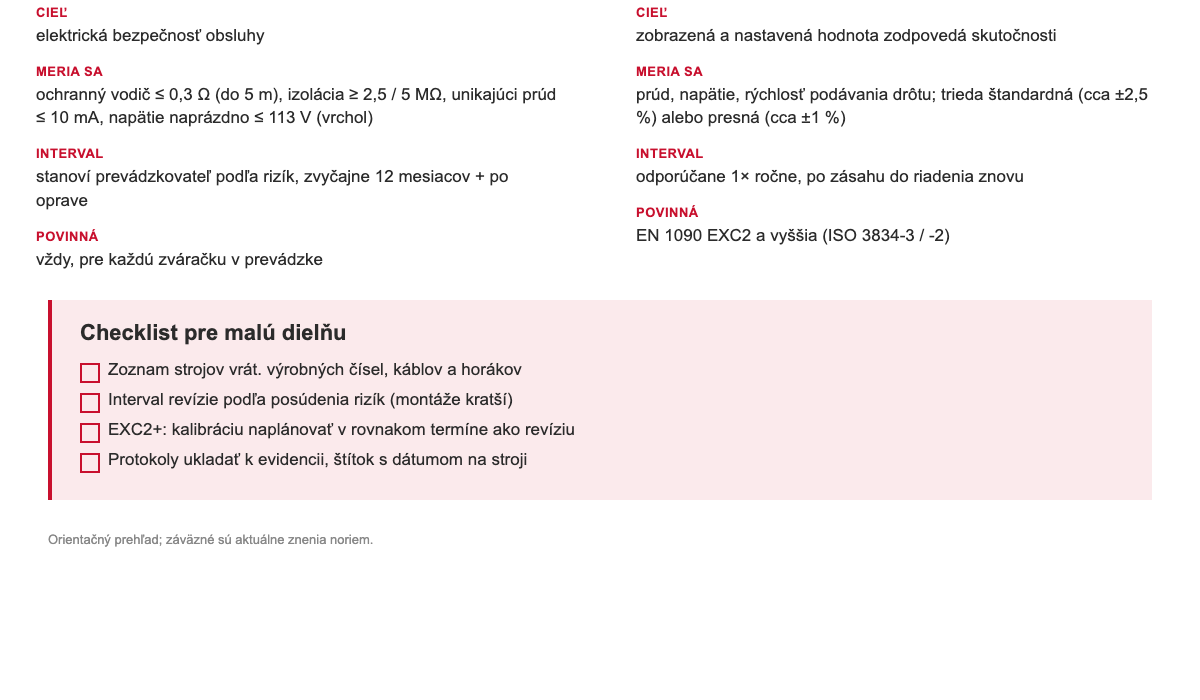
- Revízia (kontrola a skúšanie podľa STN EN 60974-4) overuje elektrickú bezpečnosť: ochranný vodič, izoláciu, unikajúce prúdy a napätie naprázdno. Odpovedá na otázku, či zváračka neohrozí obsluhu.
- Kalibrácia porovnáva zobrazené hodnoty (prúd, napätie, rýchlosť podávania drôtu) s etalónom a zisťuje odchýlku.
- Validácia overuje, že nastavená hodnota leží v povolenej tolerancii od skutočnej. Pri zdrojoch, ktoré sa nastavujú na bezrozmernej stupnici, sa robí skúška konzistencie, teda opakovateľnosť výstupu v čase.
Kalibráciu, validáciu a skúšku konzistencie dnes popisuje norma STN EN IEC 60974-14, ktorá nahradila skoršiu EN 50504.
Čo sa meria pri revízii podľa STN EN 60974-4
Kontrola začína prehliadkou (kryty, káble, konektory, horák, zemniace kliešte, štítky) a funkčnou skúškou. Nasledujú merania. Orientačné medzné hodnoty podľa STN EN 60974-4 ed. 3:
| Skúška | Medzná hodnota | Čo najčastejšie zlyhá |
|---|---|---|
| Odpor ochranného vodiča | max. 0,3 Ω do 5 m prívodu, +0,1 Ω na každých ďalších 7,5 m, celkom max. 1 Ω | poškodená vidlica, predlžovacie káble, uvoľnené svorky |
| Izolačný odpor (DC 500 V) | napájací ↔ zvárací obvod min. 5 MΩ; zvárací ↔ ochranný a napájací ↔ ochranný min. 2,5 MΩ | kovový prach a vlhkosť vnútri zdroja |
| Prúd ochranným vodičom | max. 10 mA | degradované odrušovacie filtre |
| Dotykový prúd zváracieho obvodu | max. 10 mA | chybná izolácia výstupu |
| Dotykový prúd neuzemnených častí | max. 0,5 mA | poškodený kryt, vlhkosť |
| Napätie naprázdno – bežné prostredie | DC 113 V vrcholová; AC 113 V vrcholová / 80 V efektívna | porucha riadiacej elektroniky |
| Napätie naprázdno – zvýšené nebezpečenstvo (stiesnené, vlhké priestory) | DC 113 V vrcholová; AC 68 V vrcholová / 48 V efektívna | nefunkčné zariadenie na zníženie napätia (VRD) |
Pri plazmových rezačkách sa napätie naprázdno podľa normy nemeria. Napätie zváracieho obvodu sa meria prístrojom s meraním skutočnej efektívnej hodnoty (TRMS) s presnosťou aspoň ±5 %. Pozor aj na izolačné testery, ktorých napätie naprázdno dosahuje zhruba 550 V a viac: pri invertoroch s elektronikou ich odborné zdroje neodporúčajú.
Výsledkom je protokol (identifikácia stroja, dátum, napätie siete, vykonané aj nevykonané skúšky, výsledky, meracie zariadenie, podpis technika) a štítok s dátumom kontroly alebo dátumom ďalšej kontroly. Po oprave, ktorá zasiahla do elektrickej časti, sa robí kontrola v plnom rozsahu plus funkčné skúšky bezpečnostných prvkov: spínače, zariadenie na zníženie napätia a plynový elektromagnetický ventil vrátane tesnosti.
Ako často revíziu robiť
STN EN 60974-4 ed. 3 neurčuje pevnú lehotu. Interval stanovuje prevádzkovateľ podľa návodu výrobcu, všeobecných predpisov pre elektrické zariadenia a hlavne podľa posúdenia rizík. V praxi sa pri dielenských strojoch najčastejšie volí raz za 12 mesiacov. Kratší interval dáva zmysel tam, kde stroj jazdí po montážach, pracuje vonku, vo vlhku alebo v stiesnených priestoroch, prípadne ho používa viac ľudí na zmeny.
Kto smie revíziu robiť? Podľa normy poučená osoba alebo odborník na opravy elektrických zariadení, ideálne so znalosťou zvárania. Merania sú potenciálne nebezpečné, preto sa odporúča preškolenie. Ak ale interné predpisy firmy alebo poisťovňa vyžadujú revízneho technika s osvedčením o odbornej spôsobilosti, platí prísnejšia požiadavka.
Kalibrácia a validácia: prečo ju chce audítor EN 1090
EN 1090-2 nadväzuje na normy radu ISO 3834. Koľko dokumentácie sa okolo strojov vyžaduje, závisí od triedy zhotovenia:
| Trieda zhotovenia | Požiadavky na kvalitu zvárania | Kalibrácia / validácia zdrojov |
|---|---|---|
| EXC1 | ISO 3834-4 (základná) | nie je výslovne požadovaná, odporúčaná |
| EXC2 | ISO 3834-3 (štandardná) | požadovaná |
| EXC3, EXC4 | ISO 3834-2 (úplná) | požadovaná |
Logika je jednoduchá: WPS predpisuje prúd, napätie a rýchlosť podávania v určitom rozsahu. Ak displej ukazuje 180 A a v skutočnosti tečie 160 A, zvárač síce „dodržuje WPS“, ale zvar vzniká s iným tepelným príkonom, než aký bol kvalifikovaný. Kalibračný alebo validačný protokol je dôkaz, že nastavené a skutočné hodnoty sedia.
Aká presnosť je „v poriadku“
STN EN IEC 60974-14 rozlišuje štandardnú a presnú triedu. Zjednodušene: pri štandardnej triede sa tolerancie prúdu a napätia pohybujú okolo ±2,5 %, pri presnej triede okolo ±1 %. Presné medze vrátane absolútnych hodnôt vo voltoch a tolerancií rýchlosti podávania drôtu uvádzajú tabuľky normy. Meracie zariadenie musí byť nadviazané na národné etalóny a zhruba 2,5× presnejšie než požadovaná tolerancia. Pri invertoroch sa napätie meria cez dolnú priepusť (typicky do 10 kHz), inak meranie skreslia vysokofrekvenčné zložky.
Interval kalibrácie
Odporúča sa raz ročne. Pri skúške konzistencie sa prvé overenie odporúča po 3 mesiacoch. Kalibráciu je nutné zopakovať po každej oprave alebo zásahu, ktorý môže ovplyvniť zobrazené hodnoty, napríklad po výmene riadiacej dosky alebo podávača.
Kedy to neplatí (alebo platí inak)
- Dielňa mimo EN 1090 a ISO 3834: kalibrácia zdroja nie je povinná, revízia elektrickej bezpečnosti áno. Prevádzkovateľ zodpovedá za bezpečný stav stroja aj bez certifikátu.
- Stroje bez displeja alebo s bezrozmernou stupnicou: kalibrovať sa nedá, namiesto toho sa robí skúška konzistencie.
- Zdroje s AC aj DC: podľa výkladu k STN EN IEC 60974-14 zvyčajne stačí overiť režim DC, pokiaľ WPS nepredpisuje AC.
- Revízia ≠ oprava: revízia len zistí stav. Nevyhovujúci stroj sa nesmie používať, kým nie je opravený a znovu preskúšaný.
Praktický postup pre malú dielňu
- Spíšte všetky zdroje (typ, výrobné číslo, umiestnenie) vrátane káblov a horákov, ktoré k nim patria.
- Podľa posúdenia rizík stanovte interval revízie, typicky 12 mesiacov, pri montážnych strojoch kratší.
- Ak vyrábate v EXC2 a vyššej triede, naplánujte kalibráciu alebo validáciu v rovnakom termíne ako revíziu. Stroj je mimo prevádzky len raz.
- Protokoly ukladajte k evidencii zariadení. Audítor zvyčajne chce vidieť platný protokol ku každému stroju použitému na zákazke.
- Medzi revíziami kontrolujte káble a konektory sami. Popraskaná izolácia prúdového kábla alebo zemniacich klieští je najčastejší dôvod, prečo stroj pri prehliadke neprejde.
Opotrebované káble sa oplatí vymeniť ešte pred revíziou. Napríklad KOWAX® Prúdový kábel Koax-35 mm², 5 m stojí 28,12 € s DPH. Ak zvažujete nahradenie starého zdroja, digitálne invertory radu GeniMig, ako je KOWAX® GeniMig® 240DP (MIG/MAG/LiftTIG/MMA) za 708,12 € s DPH alebo KOWAX® GeniMig® 270DP (MIG/MAG/LiftTIG) za 1 261,38 € s DPH, nájdete v kategórii Zváracie zdroje MIG/MAG (CO2).

Periodické prehliadky a servis
Servisné stredisko KOWAX (SVARMETAL s.r.o., Príbor, ČR) zabezpečuje periodické prehliadky, preventívnu údržbu, záručné aj pozáručné opravy a servisné správy aj pre slovenských zákazníkov. Ak potrebujete kvôli auditu EN 1090 aj kalibráciu alebo validáciu, spýtajte sa servisu vopred, v akom rozsahu ju zabezpečí.
Kontakty, návody a technickú podporu nájdete v sekcii Podpora, servis priamo na stránke KOWAX servisné stredisko.