Hliník je na MIGu neodpúšťajúci materiál: vedie teplo päťkrát lepšie než oceľ, taví sa pri zhruba 660 °C a povrchový oxid až okolo 2 050 °C. Bez pulzu sa pohybujete medzi dvoma zlými stavmi — buď skratový prenos s rozstrekom a studenými spojmi, alebo sprchový prenos s tak vysokým prúdom, že tenší plech prepálite. Pulz a dvojpulz tento problém riešia. Nie sú to marketingové skratky na displeji, ale konkrétne riadenie prenosu kovu, ktoré má zmysel pochopiť skôr, než začnete točiť gombíkmi.
Na čo pulz na hliníku skutočne slúži
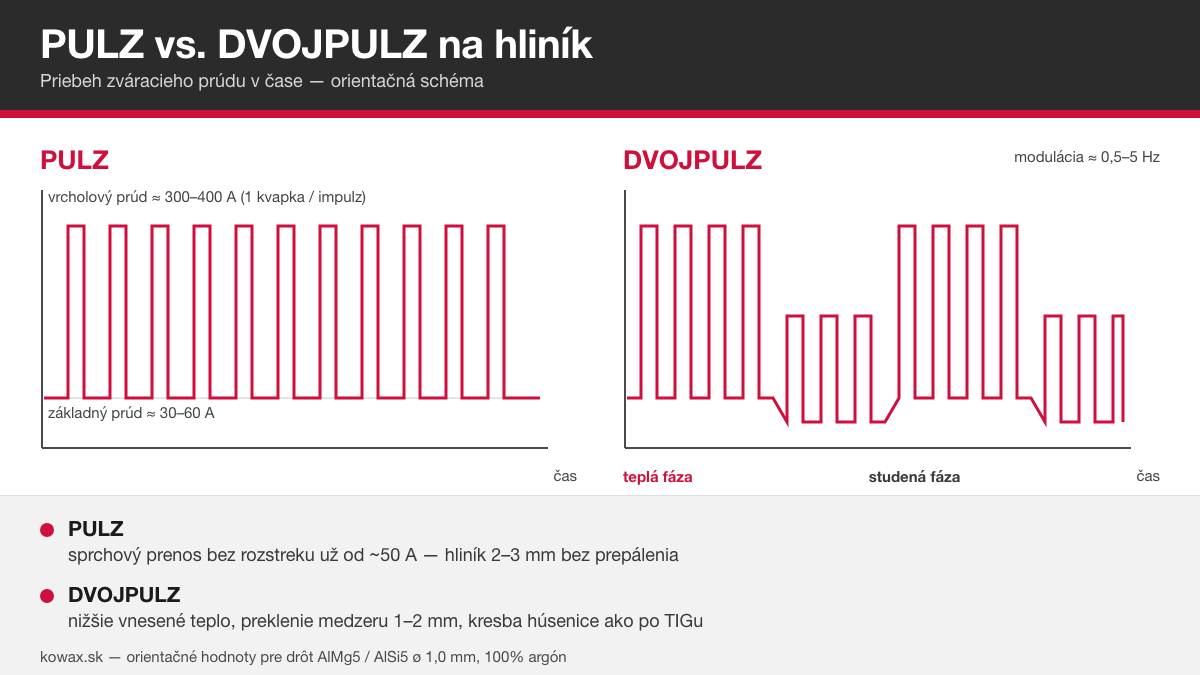
Pulzný MIG strieda dve úrovne prúdu: krátky vrcholový impulz (pri drôte ø 1,0 mm typicky 300–400 A) odškrtne zo špičky drôtu práve jednu kvapku a prenesie ju do kúpeľa bez skratu, základný prúd (orientačne 30–60 A) potom už len udržiava oblúk. Výsledkom je prenos kovu ako pri sprchovom oblúku, ale pri strednom prúde pokojne o 30–40 % nižšom.
Pre hliník to znamená tri praktické veci:
- Žiadny skratový rozstrek. Kvapka nikdy neskratuje do kúpeľa, takže odpadá čistenie guľôčok okolo zvaru — pri hliníku obzvlášť nepríjemných, pretože sa do mäkkého materiálu zatavujú.
- Sprchový charakter aj na 2–3 mm plechu. Klasický sprchový oblúk pri drôte AlMg5 ø 1,0 mm začína orientačne nad 130–140 A, čo je na dvojmilimetrový plech priveľa. Pulz dá rovnaký typ prenosu pri strednom prúde okolo 70–90 A.
- Istejšie prevarenie začiatku húsenice. Hliník odvádza teplo tak rýchlo, že prvých pár centimetrov zvaru býva studených. Synergické pulzné programy s funkciou horúceho štartu tento úsek prúdovo nadsadia.
Dvojpulz: čo pridáva navyše a čo od neho nečakať
Dvojpulz (DP) na pulzný priebeh navesí ešte druhé, pomalé vlnenie — stroj strieda „teplú" a „studenú" fázu s frekvenciou orientačne 0,5–5 Hz. V teplej fáze kúpeľ natečie, v studenej stuhne okraj a húsenica urobí viditeľnú vlnku. Prakticky tým získate:
- Nižší stredný tepelný príkon — na plechu 1,5–2 mm rozhoduje medzi zvarom a dierou, menej sa krútia tenké profily.
- Lepšie preklenutie medzery. Studená fáza nechá kúpeľ stuhnúť skôr, než pretečie. Pri lícovaní s medzerou 1–2 mm je to znať okamžite.
- Kresbu podobnú TIGu. Pravidelné vlnky bez máchania horákom. Je to však vedľajší efekt, nie dôvod, prečo dvojpulz existuje.
Poctivo: dvojpulz nezvyšuje pevnosť zvaru ani nenahradí prípravu spoja. Na materiáli od cca 4–5 mm vyššie už jeho výhody miznú — tam idete na čistý pulz alebo sprchu a hrubší drôt. Dvojpulz je nástroj na tenké plechy, medzery a polohové zvary, nie univerzálny vylepšovák.
Orientačné hodnoty pre hliník na pulznom MIGu
Tabuľka platí pre tupý a kútový spoj v polohe PA/PB, drôt AlMg5 (5356) alebo AlSi5 (4043), ochranný plyn 100% argón čistoty 4.6 alebo lepší. Hodnoty sú štartovací bod na doladenie, nie dogma — synergický program stroja si napätie a podávanie dopočíta sám podľa zvoleného prúdu.
| Hrúbka plechu | Drôt ø | Stredný prúd (orientačne) | Argón | Režim |
|---|---|---|---|---|
| 1,5 mm | 1,0 mm | 50–70 A | 12–14 l/min | dvojpulz |
| 2 mm | 1,0 mm | 70–90 A | 12–14 l/min | dvojpulz |
| 3 mm | 1,0 mm | 100–120 A | 13–15 l/min | dvojpulz / pulz |
| 4 mm | 1,0–1,2 mm | 120–140 A | 14–16 l/min | pulz |
| 5 mm | 1,2 mm | 140–170 A | 15–17 l/min | pulz |
| 6–8 mm | 1,2 mm | 170–200 A, úkos od 6 mm | 16–18 l/min | pulz |
Od hrúbky zhruba 8–10 mm počítajte s predohrevom orientačne 100–150 °C, inak vám hliník teplo odvedie rýchlejšie, než ho oblúk stíha dodávať, a koreň zostane neprevarený. Teplotu strážte — pri zliatinách radu 5xxx (AlMg) dlhé zotrvanie nad cca 200 °C znižuje odolnosť proti korózii.
Postup nastavenia krok za krokom
- Zvoľte synergický program podľa materiálu a drôtu — napr. AlMg5, ø 1,0 mm, 100% argón. Stroj si k prúdu dopočíta napätie aj rýchlosť podávania.
- Nastavte prúd podľa hrúbky z tabuľky vyššie. Na skúšobnom kuse rovnakej hrúbky skontrolujte prievar z rubu.
- Dolaďte korekciu dĺžky oblúka. Ak oblúk praská a drôt „ťuká" do kúpeľa, pridajte; ak je oblúk dlhý a húsenica plochá s prepálením okrajov, uberte. Pohybujte sa po krokoch ±1.
- Dvojpulz zapnite len tam, kde ho chcete — tenký plech, medzera, poloha. Frekvenciu začnite na 1–2 Hz; vyššia frekvencia robí jemnejšie vlnky, ale znižuje efekt studenej fázy.
- Veďte horák tlačným spôsobom (špička mieri dopredu) so sklonom 10–15° a výletom drôtu 12–15 mm. Ťažný spôsob pri hliníku znamená čierny zadymený zvar.
- Pred zváraním odmastite a okefujte nerezovou kefou vyhradenou len na hliník. Oxid a mastnota sú najčastejšou príčinou pórov, nie nastavenie stroja.
Prezbrojenie stroja: bez tohto to nepôjde
Mäkký hliníkový drôt sa v oceľovom vedení správa ako špageta — zhrnie sa medzi kladkou a bowdenom („vtáčie hniezdo") alebo sa privarí v prievlaku. Pred založením cievky preto vymeňte štyri veci:
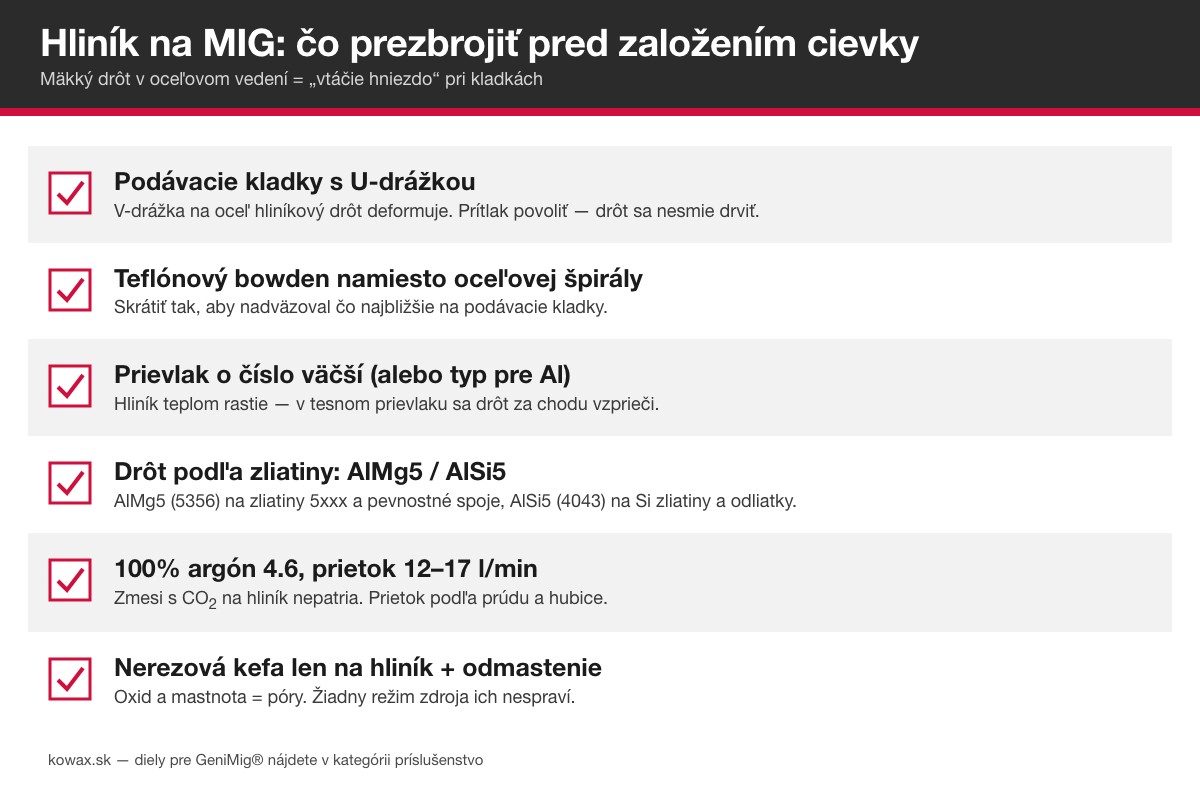
- Podávacie kladky s U-drážkou. Oceľová V-drážka mäkký drôt deformuje. Pre GeniMig® 240DP je v ponuke kladka 1,0/1,2 mm (U) hliník za cca 26 € s DPH. Prítlak kladky povoľte — drôt sa nesmie drviť.
- Teflónový bowden namiesto oceľovej špirály. Napr. KOWAX® Bowden TEFLON 1,5×4,0×440 mm modrý pre drôt ø 1,0 mm (cca 13,50 € s DPH). Bowden skráťte tak, aby nadväzoval čo najbližšie na kladky.
- Prievlak o číslo väčší alebo typ pre hliník. Hliník teplom výrazne rastie; do prievlaku 1,0 sa drôt ø 1,0 mm za chodu vzprieči.
- Správny drôt podľa zliatiny. Na zliatiny 5xxx a konštrukcie s nárokom na pevnosť patrí AlMg5 (5356), na zliatiny s kremíkom a odliatky MIG drôt AlSi5 (4043) ø 1,0 mm, cievka 2 kg za cca 50 € s DPH. Horák držte čo najrovnejšie — každý oblúk kábla zvyšuje odpor podávania.
A samozrejme zdroj, ktorý pulz aj dvojpulz vie. KOWAX® GeniMig® 240DP (cca 708 € s DPH) zvládne na jednej fáze 230 V rozsah 40–200 A, má synergické programy pre oceľ, nerez aj hliník, režimy skrat/pulz/dvojpulz a pre hliník berie drôt 1,0 aj 1,2 mm. Pri 200 A drží dovolené zaťaženie 60 %, takže na dielenské opravy a zákazkovú výrobu výkonovo stačí. Ďalšie stroje a zostavy nájdete v kategórii GeniMig® 240DP.

Kedy pulz a dvojpulz nepomôže
- Plech pod cca 1 mm. Tam je aj dvojpulzný MIG na hrane — AC TIG dáva lepšiu kontrolu.
- Špinavý alebo eloxovaný materiál. Póry z oxidu a mastnoty žiadny režim neodstráni. Elox je nutné v mieste zvaru mechanicky odstrániť.
- Tepelne vytvrdené zliatiny (6082-T6 a pod.). Zvar pásmo okolo seba vyžíha a pevnosť v tepelne ovplyvnenej oblasti klesne rádovo o 30–50 % bez ohľadu na režim zdroja. Počítajte s tým v návrhu spoja.
- Hrubý materiál nad ~5 mm. Dvojpulz tu len zdržuje — čistý pulz, prípadne vyššia výkonová trieda stroja na 400 V, je rýchlejšia cesta.
Chcete si dvojpulz vyskúšať naživo? Dohodnite si predvádzačku — prineste vlastný materiál a porovnáte skrat, pulz aj dvojpulz na jednom kuse. S výberom stroja, kladiek a drôtov poradíme aj na diaľku: sekcia Podpora.